Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-09-23 Herkunft:Powered


Beim Stranggießen ist die Kontrolle des Flusses von geschmolzenem Stahl der entscheidende Faktor zwischen einem hochwertigen Produkt und teurem Schrott. Metallurgen wissen, dass eine ungleichmäßige Erstarrung die Stahlqualität beeinträchtigt. Während das Hinzufügen eines elektromagnetischen Stranggussrührers die Fluiddynamik verbessert, bringt die Installation in der falschen Zone nur marginale Erträge. Oft gelingt es nicht, bestimmte metallurgische Mängel zu beheben. Man kann nicht einfach eine Spule an eine Litze klemmen und Perfektion erwarten.
Die strategische Auswahl der Position des elektromagnetischen Rührers bestimmt direkt, welche Qualitätsmetriken Sie optimieren. Ob Sie es in der Form, im Strang oder in der Endverfestigungszone platzieren, ist von entscheidender Bedeutung. Jede Zone verwaltet unterschiedliche Kühlstufen. Durch Auswahl des richtigen Standorts haben Sie die Kontrolle über die Oberflächenbeschaffenheit, die innere Porosität und die Mittellinienseigerung. Lesen Sie weiter, um zu erfahren, wie Sie die einzigartige Geometrie und Fehlerhistorie Ihrer Gießanlage an die ideale Rührkonfiguration anpassen können.
Um zu verstehen, warum die Platzierung den Erfolg bestimmt, müssen Sie sich zunächst mit der Physik des Rührens befassen. Der Prozess beruht auf Lorentzkräften. Wenn Sie ein niederfrequentes magnetisches Wechselfeld an den Gießer anlegen, dringt dieses in die Kupferform oder die erstarrte Stahlhülle ein. Es induziert Wirbelströme im Inneren des hochleitfähigen flüssigen Stahls. Die Wechselwirkung zwischen dem Magnetfeld und diesen Strömen erzeugt Lorentzkräfte. Diese Kräfte treiben den geschmolzenen Stahl in eine kontrollierte Rotations- oder Linearbewegung. Sie erzeugen einen künstlichen Wascheffekt. Diese Bewegung verändert Temperaturgradienten und fegt eingeschlossene nichtmetallische Einschlüsse physisch weg.
Die Fluiddynamik variiert jedoch drastisch vom Meniskus bis zum unverfestigten Kern. Ein elektromagnetischer Stranggussrührer verhält sich je nach Feststoffanteil des Stahls, auf den er zielt, unterschiedlich. Am Meniskus ist der Stahl fast vollständig flüssig. Die Flusskontrolle reagiert hier sehr schnell. Tief in der metallurgischen Länge verwandelt sich der Stahl in einen zähflüssigen, breiigen Brei. Die Bewegung dieses Materials mit hohem Feststoffanteil erfordert sehr unterschiedliche magnetische Durchdringungs- und Leistungsniveaus.
Aufgrund dieser Phasenänderung müssen Sie Ihre häufigen Gussfehler bestimmten Erstarrungszonen zuordnen. Am Meniskus entstehen Nadellöcher und Schlackeneinschlüsse. V-Seigerung und zentrale Porosität treten in den Endstadien der Kernerstarrung auf. Indem Sie die Position des elektromagnetischen Rührers auf den Ursprungspunkt Ihrer schlimmsten Defekte abstimmen, packen Sie die Ursache an, anstatt Symptome zu behandeln.
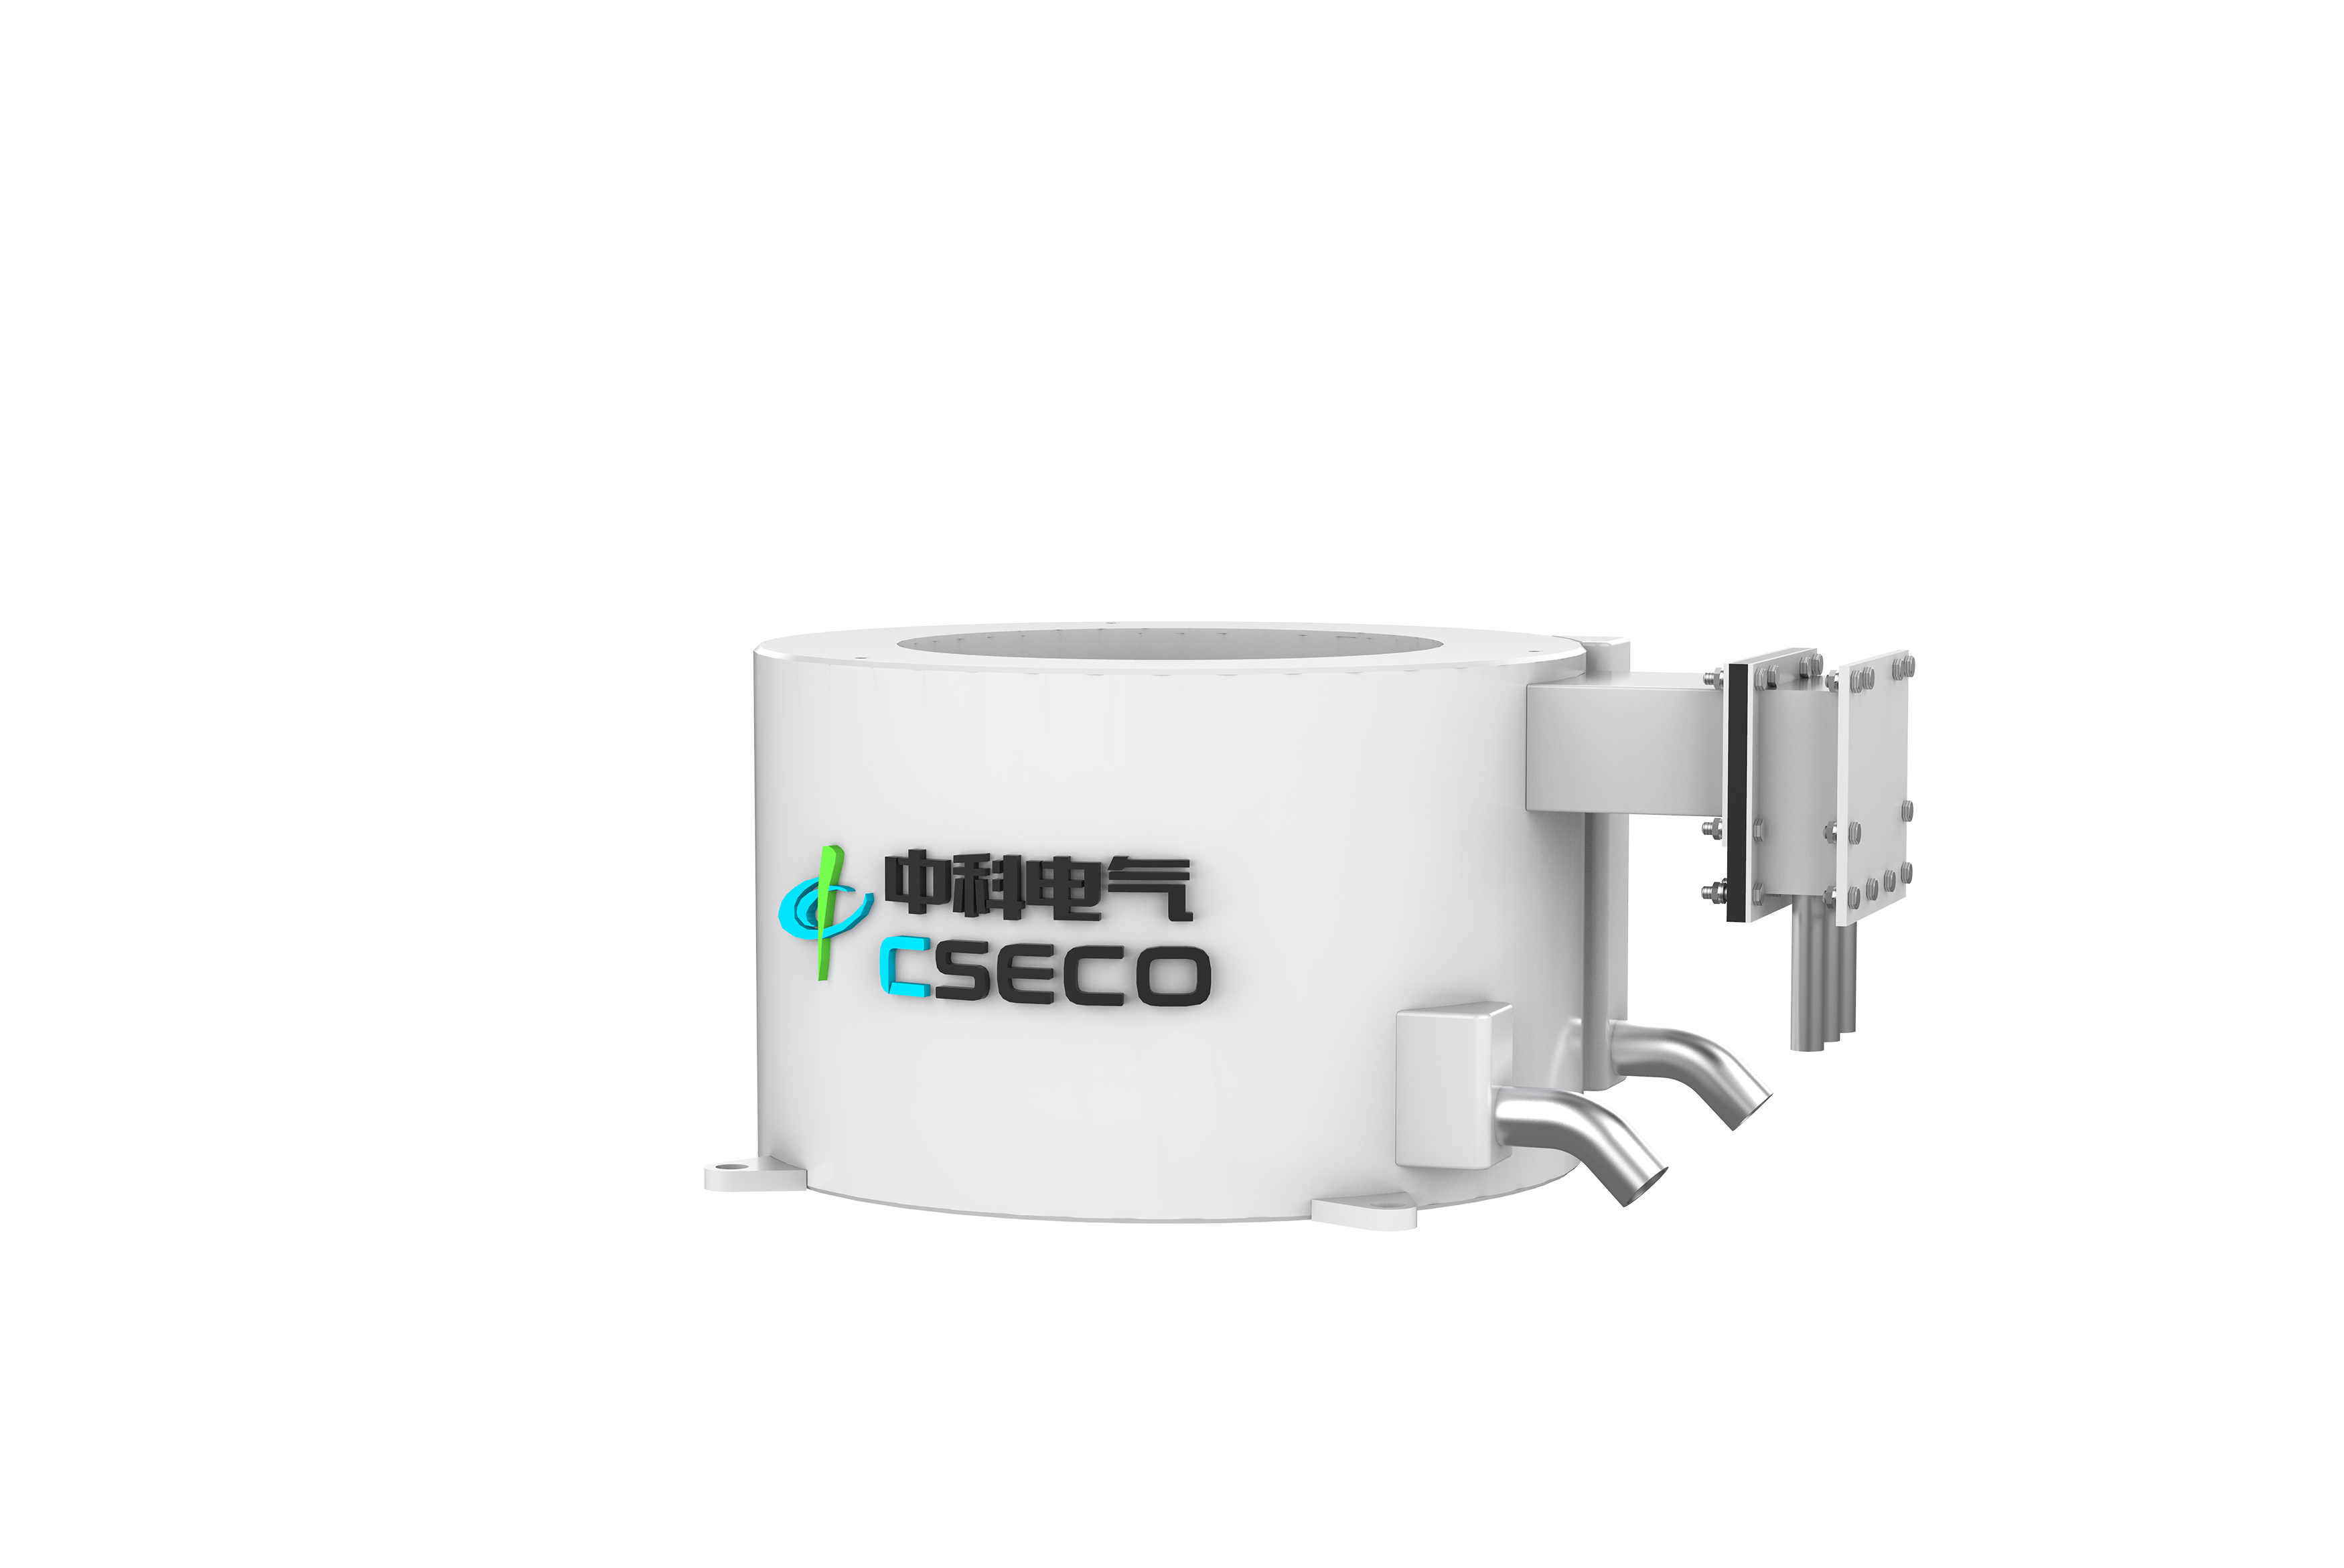
Der elektromagnetische Formrührer (M-EMS) dient als erste Verteidigungslinie für die Stahlqualität. Wir installieren es direkt um das Kupferrohr der Kokille oder innerhalb des Kokillengehäuses. Seine Hauptaufgabe besteht darin, den Fluss des flüssigen Stahls am Meniskus zu steuern und die anfängliche Erstarrungshülle zu steuern.
Wenn Sie ein M-EMS aktivieren, beschleunigt es die Flüssigkeit schnell in einer horizontalen, wirbelnden Bewegung. Diese spezielle Position des elektromagnetischen Rührers liefert mehrere entscheidende primäre Qualitätsergebnisse:
Aus Bewertungssicht ist M-EMS für bestimmte Einsatzprofile unbedingt erforderlich. Es eignet sich am besten für Stahlwerke, die mit Oberflächenrissen oder starken Schlackeneinschlüssen zu kämpfen haben. Darüber hinaus ist diese Einstellung nicht verhandelbar, wenn Sie Sorten mit strenger Oberflächenqualität herstellen. Freiliegende Automobilpaneele, kohlenstoffreiche Walzdrähte und nahtlose Rohrqualitäten erfordern makellose Untergrundbedingungen. Ein Kokillenrührer sorgt dafür, dass sich die Außenhülle einwandfrei formt, bevor der Strang in die sekundäre Kühlzone gelangt.
Während M-EMS die Oberfläche perfektioniert, erfordert die interne strukturelle Integrität ein Eingreifen weiter unten an der Rolle. Hier kommen Strang- und Endrührer ins Spiel. Sie bekämpfen die komplexen Defekte, die tief im erstarrenden Kern entstehen.
Die Bewertungskriterien für diese unteren Zonen hängen ausschließlich von Produktabmessungen und Stahlsorten ab. S-EMS- und F-EMS-Setups sind für dicke Brammen, schwere Vorblöcke und große Knüppel obligatorisch. Bei Stählen mit hohem Kohlenstoffgehalt, Wälzlagerstählen und Speziallegierungen bestimmt die innere Festigkeit die Lebensfähigkeit des Endprodukts. Ohne Kontrolle der Kernstruktur versagen diese Güten beim nachgelagerten Walzen oder Schmieden unweigerlich.
Die Auswahl der optimalen Position des elektromagnetischen Rührers erfordert einen systematischen Ansatz. Sie können nicht erraten, wo die Magnetspulen platziert werden sollen. Sie müssen Ihre Fehlerhistorie und geometrischen Einschränkungen bei der technischen Entscheidung berücksichtigen.
Ihre Fehlerhistorie sollte Ihre Möglichkeiten sofort eingrenzen. Wenn Ihre primären Ablehnungen auf Oberflächenfehler zurückzuführen sind, müssen Sie M-EMS Vorrang einräumen. Wenn die Ultraschallprüfung eine schlechte innere Struktur oder eine starke chemische Entmischung aufdeckt, geben Sie S-EMS oder F-EMS den Vorrang. Für die Produktion von hochlegiertem Stahl oder Spezialstahl reicht eine einzelne Einheit selten aus. Metallurgen benötigen oft einen kombinierten Ansatz, wie M-EMS plus F-EMS, um sowohl die Hülle als auch den Kern zu sichern.
Die Abschnittsgröße bestimmt auch die technische Machbarkeit. Geometrien verändern die Anforderungen an die Magnetfelddurchdringung grundlegend. Billets sind relativ klein. Ein handelsüblicher Rotationsrührer durchdringt problemlos den gesamten Querschnitt. Die Platten sind jedoch breit und dick. Sie erfordern massive Spulen mit geraden Seiten, die magnetische Wanderwellenfelder erzeugen. Irgendwo in der Mitte sitzen Blüten. Sie müssen das physische Spulendesign an die Strangabmessungen anpassen, um sicherzustellen, dass die Lorentzkräfte tatsächlich den flüssigen Kern erreichen.
Nachfolgend finden Sie einen Kurzreferenzrahmen, der Ihnen bei der Kategorisierung Ihrer betrieblichen Anforderungen hilft.
| Primärer Defekttyp | Erstarrungsursprungszone | Empfohlene Rührerkonfiguration | Erwartetes metallurgisches Ergebnis |
|---|---|---|---|
| Nadellöcher, Schlackeneinschlüsse | Meniskus / Anfangsschale | M-EMS (Form) | Sauberer Untergrund, gleichmäßiges anfängliches Schalenwachstum. |
| Interne Risse, Säulenwachstum | Sekundäre Kühlzone | S-EMS (Strang) | Maximierte gleichachsige Kristallzone, reduzierte Rissbildung. |
| Mittelliniensegregation, Porosität | Kraterende / Endgültiger Kern | F-EMS (Abschluss) | Dichte Kernstruktur, minimierte Kohlenstoffsegregation. |
| Kombinierte Oberflächen- und Kernfehler | Meniskus + Kraterende | M-EMS + F-EMS | Umfassende Qualitätskontrolle für legierte Stähle/Lagerstähle. |
Legen Sie schließlich vor der Beschaffung strenge Leistungskennzahlen fest. Sie benötigen eine Grundlinie. Definieren Sie Erfolgskriterien wie eine bestimmte prozentuale Steigerung des gleichachsigen Zonenbereichs. Sie können auch die Verringerung des Kohlenstoffsegregationsindex verfolgen. Durch die Festlegung dieser Benchmarks können Sie die Investition nach der Installation genau validieren.
Die theoretischen Vorteile des Rührens sind unbestreitbar. Dennoch bringt die physische Installation erhebliche technische Hürden mit sich. Platz- und Geometriebeschränkungen stellen in der Regel die größte Gefahr für den erfolgreichen Einsatz dar. Ein S-EMS erfordert eine sorgfältige Integration in bestehende Supportrollen. Wenn der Walzenabstand zu eng ist, benötigen Sie möglicherweise maßgeschneiderte Flachrührer. Ebenso muss ein M-EMS zu Ihren bestehenden Formgehäuseparametern passen. Die Modifizierung von Kupferwassermänteln zur Anpassung an sperrige Spulen ist sowohl schwierig als auch teuer.
Anlagenmanager müssen außerdem den Stromverbrauch gegen Ertragssteigerungen abwägen. Der Betrieb hochfrequenter oder niederfrequenter Magnetfelder erfordert erhebliche elektrische Betriebskosten. Sie benötigen spezielle Transformatoren und Frequenzumrichter. Sie müssen die Kosten für diesen kontinuierlichen Stromverbrauch im Verhältnis zum finanziellen Vorteil der Reduzierung von verschrottetem oder minderwertigem Stahl kalkulieren. Bei den meisten Edelstahlanwendungen deckt der Ertragsgewinn problemlos die Betriebskosten ab, die Rechnung muss jedoch überprüft werden.
Kühlung und Wartung erfordern gleichermaßen Aufmerksamkeit. Spulen arbeiten nur wenige Zentimeter von glühendem, flüssigem Stahl entfernt. Sie erfordern interne Wasserkühlsysteme mit hochreinem Wasser. Befassen Sie sich mit den Realitäten der Wartung dieser Systeme in rauen Gießumgebungen mit hohen Temperaturen. Wenn ein Kühlkreislauf verstopft oder ausfällt, kommt es fast sofort zu einer Überhitzung der elektromagnetischen Spulen und einem Kurzschluss.
Da physikalische Modifikationen kostspielig sind, ist die Simulationsverifizierung von entscheidender Bedeutung. Betonen Sie die Notwendigkeit der Verwendung von MHD-Computermodellen (Magnetohydrodynamik). Sie müssen MHD-Software mit CFD-Tools (Computational Fluid Dynamics) koppeln. Dadurch können Sie Flüssigkeitsströme und magnetische Durchdringung simulieren, bevor Sie Stahl schneiden. Durch die digitale Validierung der gewählten Position des elektromagnetischen Rührers wird das Risiko einer ineffektiven Installation ausgeschlossen.
Die richtige Position des elektromagnetischen Rührers ist ein Präzisionswerkzeug und keine pauschale Lösung. Die Position bestimmt direkt die metallurgische Leistung. Sie müssen die Rührenergie genau dort einsetzen, wo der physikalische Zustand des Stahls am meisten davon profitieren kann. Das Waschen des Meniskus verhindert Oberflächenfehler, während das Scheren der breiigen Zone Kernhohlräume verhindert.
Basieren Sie Ihre Beschaffungsentscheidungen auf harten Daten. Analysieren Sie Ihre metallurgische Fehlerhistorie, um den Ursprung Ihrer Qualitätsprobleme zu ermitteln. Überprüfen Sie Ihren Caster auf Platzverfügbarkeit. Fordern Sie vor allem von Ihren Gerätelieferanten numerische Strömungssimulationen an, bevor Sie den Entwurf abschließen.
Hören Sie auf, herabgestufte Preise als normale Geschäftskosten zu akzeptieren. Vereinbaren Sie noch heute eine umfassende metallurgische Beurteilung Ihres Gießers. Fordern Sie eine technische Machbarkeitsstudie an, um genau herauszufinden, welche Rührkonfiguration Ihre Stranggusslinie aufwerten wird.
A: Ja. Kombinationen mit mehreren Rührwerken (z. B. M-EMS + S-EMS oder M-EMS + F-EMS) sind branchenübliche Praxis. Sie werden besonders für den Guss hochwertiger Legierungen und großer Vorblöcke empfohlen. Durch den Einsatz mehrerer Einheiten können Sie während des gesamten Kühlprozesses gleichzeitig die Oberflächengüte und die Qualität des inneren Kerns kontrollieren.
A: Es erfordert eine technische Prüfung des Walzenabstands in Ihrer sekundären Kühlzone. Standard-Zylinderrührer erfordern einen erheblichen Freiraum. Wenn der Platz jedoch stark eingeschränkt ist, können Anbieter maßgeschneiderte Flachrührer oder spezielle Kompakteinheiten entwickeln, um enge strukturelle Abstände sicher zu umgehen.
A: Ja. Die Position bestimmt direkt den Strombedarf. M-EMS arbeitet im Allgemeinen mit anderen Frequenzen als S-EMS oder F-EMS. Das Magnetfeld muss unterschiedlich dicke Kupferformen, Stützwalzen und erstarrende Stahlschalen durchdringen. Ein tieferes Eindringen in Stahl mit hohem Feststoffanteil erfordert niedrigere Frequenzen und wesentlich höhere Leistungseinträge.


